
 no
Midje verktøyveske Produksjonsprosess: Engineering for daglige arbeidsplasser
En elektriker strekker seg opp for å feste en kabelbakke, og faller så ned på ett kne for å justere en gulvring. Hver gang overkroppen endrer vinkel, må midjevesken følge med uten å forskyve seg, synke eller skjære i hoften. Dette er ikke et spørsmål om å velge et tykkere stoff alene. Produksjonsprosessen for midjeverktøyvesken avgjør om et produkt kan holde den geometrien dag etter dag. En godt bygget midjeveske er konstruert rundt vektfordeling, lommeplassering og krysset mellom belte og kropp. Det er derfor innkjøp av en midjeveske bør starte med å forstå hvordan den faktisk er laget.
Hvorfor midjeverktøyvesker er forskjellig fra andre verktøyvesker
I motsetning til en ryggsekk som fordeler belastningen over begge skuldrene eller en veske som bæres for hånd, avhenger en midjeverktøyveske helt av belteenheten og bakpanelet som sitter mot kroppen. Overkroppen roterer, bøyer og vrir seg hundrevis av ganger i løpet av et skift. Produksjonen må derfor lage en veske som både er stiv nok til å holde lommer åpne og myk nok til å følge naturlig bevegelse.
- Tyngdepunktet sitter i midjen, så lommedybde og layout påvirker balansen direkte.
- Beltebredden og dempingen bestemmer langsiktig komfort under gjentatt belastning.
- Sømplassering ved bakpanelet må unngå kontakttrykkpunkter.
- Beltefeste må absorbere trekk fra verktøy i stedet for å rive fra stoffet.
Rent praktisk betyr dette at produksjon av midjeverktøyveske bruker tykkere bånd, tettere sømmer og mer forsterkning enn en gjennomsnittlig bruksveske. Det betyr også at forholdet mellom stoff, interlining og belte må utformes som et enkelt system.
Produksjonsprosessen for midjeverktøyvesken, trinn for trinn
Trinn 1: Materialvalg og innkommende inspeksjon
Produksjonen starter med stoffer som passer til tiltenkt bruk. For profesjonelle midjevesker er 600D polyester vanlig for lett kommersiell bruk, mens 1680D nylon foretrekkes for daglig misbruk på arbeidsplassen. Beltebåndet er vanligvis 1,5 til 2 tommer bredt, laget av polyesterbånd med en tett veving, og spennen velges etter en trekk-testsjekk.
Innkommende stoffruller inspiseres for vekt, beleggvedheft og fargekonsistens. Et PU eller vannbestandig belegg bekreftes ofte med en vannavstøtende test før materialet kommer inn i skjærelinjen.
Trinn 2: Skjæring og forberedelse av interlining
Paneler kuttes med presisjon ved hjelp av CNC eller utstansede mønstre som minimerer avfall. Hovedkroppsdeler, lommeforinger og ryggstøttepaneler kuttes separat fra samme produksjonsparti for å unngå fargeforskjeller. Interlining eller skum er laminert til bakpanelet for å gi struktur uten stivhet.
Trinn 3: Lommeoppsett og sømsekvens
Stingsekvensen er planlagt slik at høystressede sømmer sys før kantbinding. Lommeåpninger er forsterket med doble rader med sting, og trensforsterkning påføres i endene av beltespor, løkkefester og lommehjørner. En typisk regel er minst fire sting per centimeter på hovedsømmene.
For varelager som inneholder mange små deler, kan et lommearrangement med høy tetthet utgjøre forskjellen mellom en brukbar midjeveske og en som svelger verktøy.
 High-density 32-lommers raffinert oppbevaringsverktøyveske med modulær layout Denne midjevesken har 32 organiserte lommer og et solid belte for teknikere som håndterer mange små deler, noe som gjør den ideell for rask tilgang og presis verktøyseparasjon. Se produkt →
Trinn 4: Belte, spenne og bærende enhet
Beltet er den strukturelle ryggraden til en midjeveske. Webbing settes inn gjennom bakpanelet og sys med et boks-og-X-mønster for å forhindre at den løsner under belastning. Spenner er testet for inngrepssykluser og strekkstyrke. Noen konfigurasjoner legger til et polstret indre belte for lange skift.
"Beltet er grunnlaget. Hvis nettfestet svikter, kan ingen lommeoppsett redde vesken."
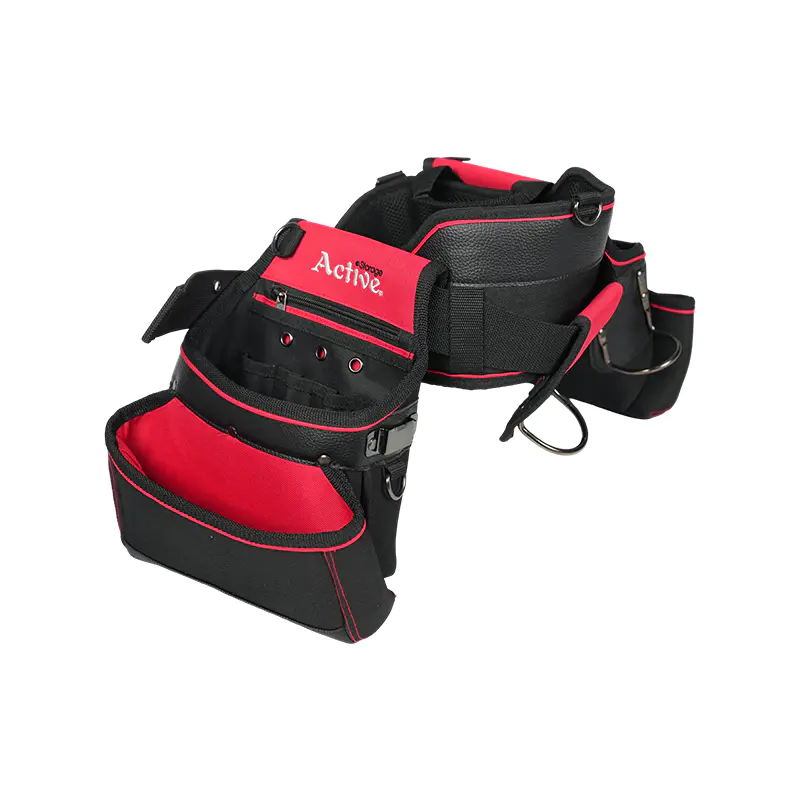
For brukere som veksler mellom å bære bor og håndverktøy, kan et modulært beltesett med hurtigutløser tilpasses forskjellige poser.
 Dekompresjonstype multifunksjonell, kraftig midjepakke Med en 33 lb lastekapasitet og forsterkede belastningsområder, støtter denne midjepakken tunge verktøy mens den polstrede stroppen og beltet reduserer tretthet ved lange skift. Se produkt →
Trinn 5: Kantbinding, etterbehandling og sluttinspeksjon
Etter hovedmonteringen bindes kantene for å forhindre frynsing, løse tråder trimmes, og glidelås- eller borrelåslukkinger kontrolleres. Hver pose blir inspisert for sømmer som er hoppet over, ujevne sømmer og defekte spenner. En siste trekktest utføres på beltefestet før pakking.
Kvalitetssjekker som betyr noe i produksjonen av midjeverktøyveske
Kvalitetskontroll handler om å verifisere detaljene som forårsaker for tidlig svikt i felten. Tabellen nedenfor viser kontrollene som utføres på en standard profesjonell midjeveske før forsendelse.
| Testelement | Metode | Bestått kriterium |
|---|---|---|
| Uttrekk av belte | Klem fast bånd og trekk vinkelrett | Ingen sømskille ved 30 kg |
| Sømstyrke | Strekktest på hoved bakpanelsøm | Ingen rift under 15 kg |
| Stingtetthet | Tell masker under en lupe | Minst 4 masker pr cm |
| Spennes holdbarhet | Innsettings- og frigjøringssykluser | 10 000 sykluser uten feil |
| Stoffvekt | GSM-vekt på ferdigkuttede paneler | Innenfor 5 % av spesifikasjonen |
Utvikling av tilpasset midjeverktøyveske: Hva OEM-kjøpere bør vurdere
Når du tar i bruk en tilpasset midjeverktøyveske, er ikke det første spørsmålet farge eller logoplassering. Det er hvordan beltet, bakpanelet og lommene fungerer sammen for en definert gruppe sluttbrukere. Elektrikere drar nytte av smale, dype lommer for skrutrekkere og wiremuttere; snekkere kan trenge større åpne poser for hammere og målebånd; bor-fokuserte brukere foretrekker et montert hylster med rask tilgang.
En erfaren produksjonspartner vil normalt bygge en prøve først, deretter justere lommebredden, beltets stivhet og spennestil basert på tilbakemeldinger fra brukerne.
 Midjeveske for trebearbeiding og bygningsarbeider Bygget av slitesterk polyester med åtte lommer og en hammerløkke, passer denne vesken til håndverkere som trenger slitesterk, balansert verktøyorganisering på arbeidsplasser. Se produkt →
Velge en produsent av midjeverktøyveske som kan skaleres
Hvis du kjøper et merke eller en distribusjonskanal, er fabrikkens evne til å skalere like viktig som prøvekvaliteten. Se etter en produsent som kjører flere produksjonslinjer, kontrollerer materialpartier konsekvent og har erfaring med eksportordrer. Produksjonsprosessen er ikke en enkelt hendelse; det gjentas gjennom hver batch, og små avvik i båndtykkelse eller stingspenning kan endre sluttproduktet.
Når du vurderer en leverandør, spør hvordan de håndterer beltefestesvikt i returinspeksjoner, og om de har en strukturert kvalitetsport mellom sying og pakking. Du kan også se hvordan vi tenker rundt verktøybagergonomi i vår sammenligning av en verktøyveske kontra en ryggsekk. For hele utvalget av profesjonelt verktøybærende utstyr, kan du gå tilbake til vår produktoversikt.
Resultatet: En midjeverktøyveske bygget for arbeidsplassen
En midjeverktøyveske feiler annerledes enn en ryggsekk. Den svikter ved beltet, ved lommemunningen eller ved sømmen der verktøyvekten trekker sidelengs. Produksjon som lykkes er produksjon som tar for seg disse tre punktene med bevisste materialvalg, stingmønstre og belastningstesting. Når du vurderer en leverandør, ikke bare se på utformingen av frontlommen. Se på hvordan beltet er forankret og hvordan posen oppfører seg når den er lastet. Det er der den virkelige produksjonskvaliteten blir synlig.

Vi er en profesjonell bedrift engasjert i eksportere ulike typer verktøysett.
Vi er overbevist om at "kvalitet er alt, tjeneste øker verdien'.
-
+86-15298800699

-
+86-512-58670375

-
karen@kun-bag.com

-
Bygning 11, Chengang Road nr. 93, Zhangjiagang City, Jiangsu-provinsen, Kina

Opphavsrett © Zhangjiagang Seaark Tools Industrial Co., Ltd. Alle rettigheter reservert.
Tilpassede produsenter av ryggsekk for elektrikerverktøy